


30秒一段产品介绍视频,带你了解20号无缝管定尺加工产品的功能、特点和使用方法。
以下是:山西大同20号无缝管定尺加工的图文介绍
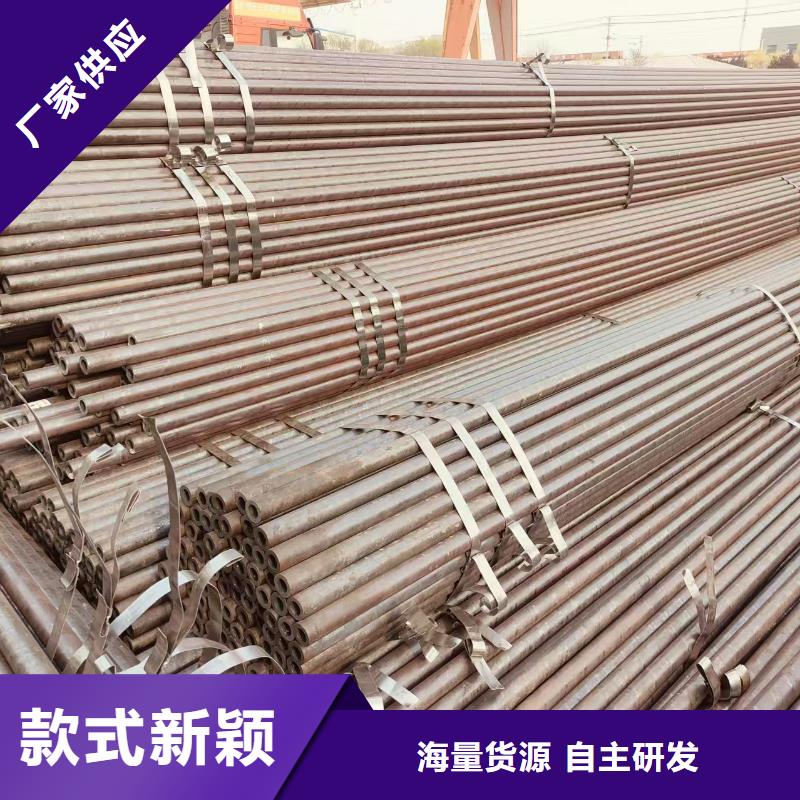
20号无缝管定尺加工

无缝管的生产方法很多。根据交货要求,可用热轧(约占80~90%)或冷轧、山西大同同城冷拔(约占10~20%)方法生产。热轧管用的坯料有圆形、山西大同当地方形或多边形的锭、山西大同本地轧坯或连铸管坯,管坯质量对管材质量有直接的影响。热轧管有三个基本工序:①在穿孔机上将锭或坯穿成空心厚壁毛管;②在延伸机上将毛管轧薄,延伸成为接近成品壁厚的荒管;③在精轧机上轧制成所要求的成品管。轧管机组系列以生产钢管的外径来表示(见轧机)。无缝钢管生产方法见表1,括号中数字为创制年代。无缝钢管生产有近100年的历史。德国人曼尼斯曼兄弟于1885年首先发明二辊斜轧穿孔机,1891年又发明周期轧管机,1903年瑞士人施蒂费尔(R.C.Stiefel)发明自动轧管机(也称顶头式轧管机),以后又出现了连续式轧管机和顶管机等各种延伸机,开始形成近代无缝钢管工业。20世纪30年代由于采用了三辊轧管机、山西大同当地挤压机、山西大同同城周期式冷轧管机,改善了钢管的品种质量。60年代由于连轧管机的改进,三辊穿孔机的出现,特别是应用张力减径机和连铸坯的成功,提高了生产效率,增强了无缝管与焊管竞争的能力。70年代无缝管与焊管正并驾齐驱,世界钢管产量以每年 5%以上的速度递增。中国1953年后重视发展无缝钢管工业,已初步形成轧制各种大、山西大同当地中、山西大同小型管材的生产体系。铜管一般也采用锭坯斜轧穿孔、山西大同附近轧管机轧制、山西大同盘管拉伸工艺。
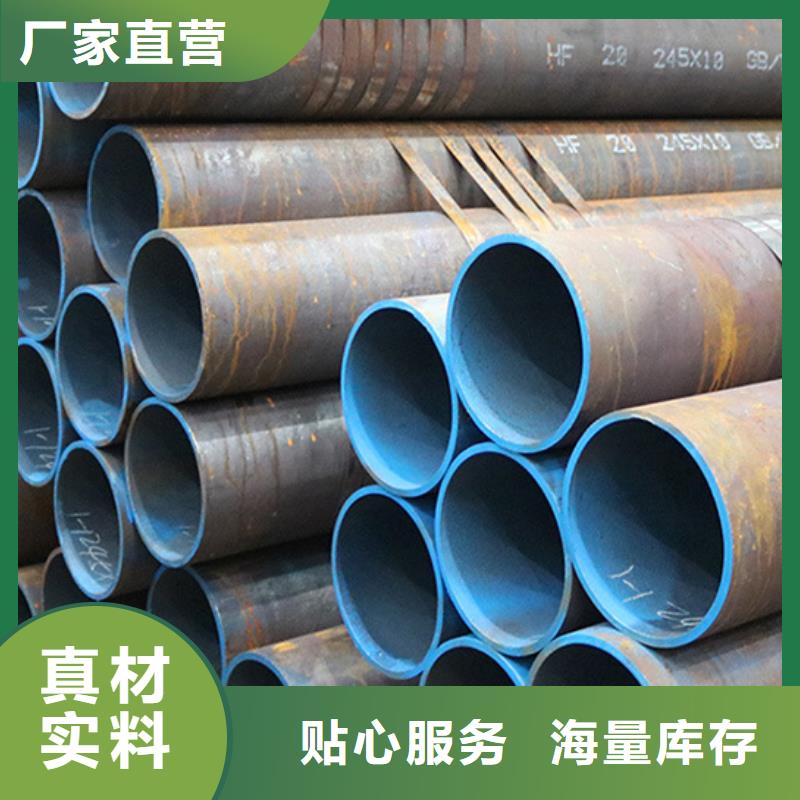

无缝管常见问题和解决方法在无缝管的生产和使用过程中,常常会遇到一些问题,如折迭、山西大同附近尺寸超差、山西大同本地划道、山西大同同城斗纹和拔凹等。这些问题会影响无缝管的质量和性能,因此需要采取相应的措施进行和解决。折迭折迭是指钢管内外表面呈现直线或螺旋方向的折迭,局部或通长地出现在钢管上。产生折迭的原因主要有管料表面有折迭或夹杂物、山西大同本地有严重擦伤和裂纹等。和折迭的方法主要是严格把好穿孔热轧质量关,确保管料表面质量良好。尺寸超差尺寸超差包括壁厚超差、山西大同本地壁厚不均、山西大同附近直径超差、山西大同附近椭圆偏心等。产生尺寸超差的原因主要有拔制模具选择不当、山西大同同城内外模设计制造不合理或磨损严重等。和解决尺寸超差的方法主要是正确设计和选配拔管模具、山西大同当地正确执行热处理制度等。划道划道是指钢管表面上呈现纵向直线的划痕,划道长短不一、山西大同本地宽窄不等。产生划道的原因主要有拔模表面不光滑、山西大同当地锤头过度部分有棱角等。和解决划道的方法主要是提高拔管模具的表面质量、山西大同同城钢管酸洗后冲洗干净等。斗纹斗纹是指钢管表面沿长度方向呈高低不平的环形波浪或波浪逐个相同排列,局部或通长地出现在钢管内外表面上。产生斗纹的原因主要有热处理后的性能不均、山西大同附近酸洗后冲洗不干净等。和解决斗纹的方法主要是按操作规程要求进行热处理、山西大同当地把好酸洗、山西大同本地磷化、山西大同当地皂化的质量关等。拔凹拔凹是指在钢管纵向上,管壁向内呈条状凹陷,其长短无规则。产生拔凹的原因主要有无芯棒拔制薄壁钢管时减径量过大、山西大同同城锤头端部有棱角等。和解决拔凹的方法主要是选择合适的拔制工艺、山西大同同城锤头端部应无棱角和皱折等。
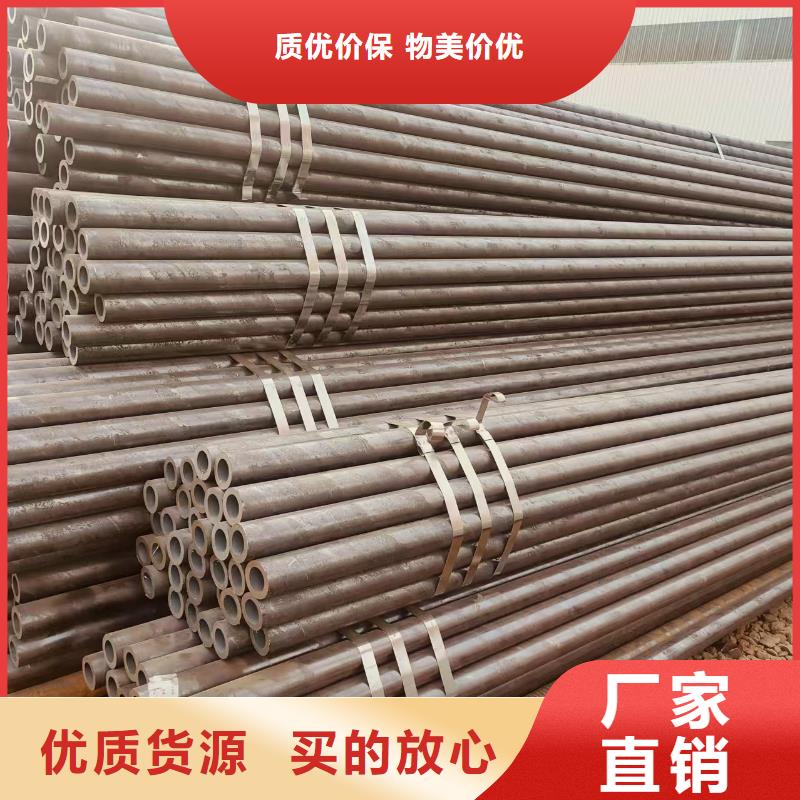


聚旺物资(大同市分公司)是一家专业生产 山西大同本地附近正大镀锌焊管、大同就近热镀锌带方矩管、山西大同本地友发热镀锌管的现代化企业。公司位于南郊区北魏398文化产业园区10幢,位置优越,交通便利。公司技术力量雄厚,产品规格齐全。目前,公司生产 大同就近正大镀锌钢管、山西大同就近Q235B镀锌方管、大同就近君诚衬塑钢管
我们始终为客户提供好的产品和技术支持、健全的售后服务。

